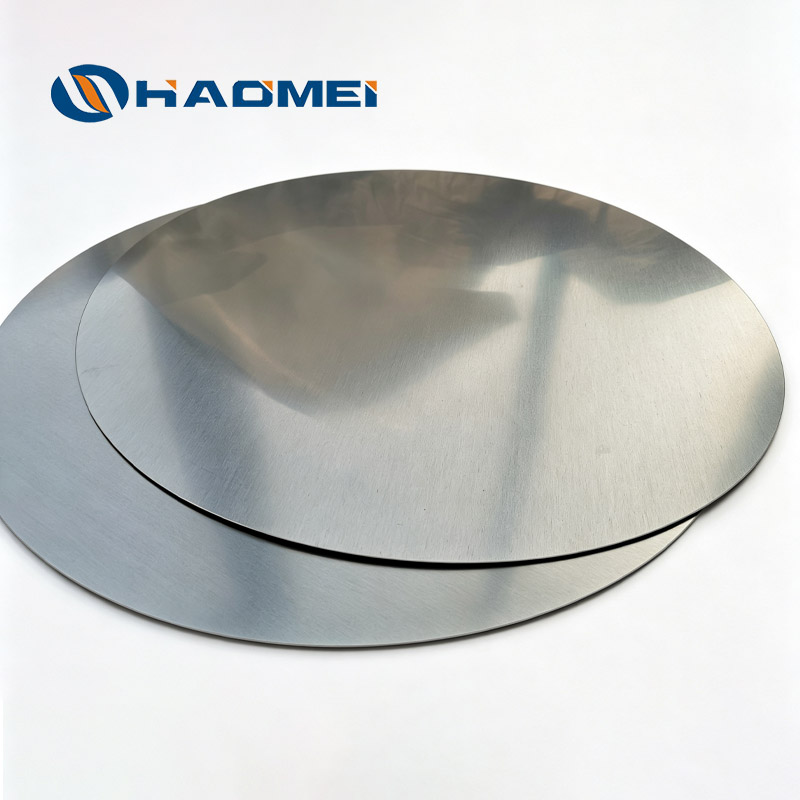


Una fábrica de círculos de aluminio debe evaluarse basándose en una cuestión de rendimiento antes que en el precio: control de oreja durante la embutición profunda . La oreja es el borde irregular en forma de onda que se forma después de que una pieza circular en bruto se introduce en utensilios de cocina, carcasas de iluminación, componentes de presión u otras tazas. Un desgaste excesivo aumenta los restos de recorte, provoca una altura irregular del borde y puede interrumpir el conformado automatizado.
Un círculo de bajo costo no es necesariamente económico si su textura rodante varía entre lotes de producción. Por lo tanto, las especificaciones de adquisición deben definir la aleación, el temperamento, las tolerancias dimensionales, la condición de la superficie, el método de prueba, el plan de muestreo y el límite de desgaste aceptable antes de que comience la producción.
Especifique el rendimiento de embutición profunda antes de realizar el pedido
Para piezas dibujadas, no especifique sólo "círculo de aluminio" y diámetro. La ruta del material original, la condición de recocido, la estructura del grano y la lubricación influyen en la consistencia del formado. Tanto el material fundido en frío directo como el material fundido continuo pueden ser adecuados, pero sus historiales de proceso difieren y deben validarse en la prensa y las herramientas reales.
Discos circulares de aluminio DC CC deben compararse utilizando el mismo espesor, temperamento, geometría de copa, lubricante, fuerza del portapiezas y relación de estiramiento. La afirmación general de que una ruta siempre es mejor no es técnicamente defendible. El envejecimiento está controlado principalmente por la textura cristalográfica, que cambia con las reducciones por laminación y la práctica de recocido.
Utilice la siguiente especificación de pedido para círculos profundos:
| Artículo | Qué indicar en las especificaciones de compra | Por qué es importante |
|---|---|---|
| aleación | 1050, 1060, 1070, 3003 u otra designación acordada | La química afecta la resistencia, la conductividad, el comportamiento a la corrosión y la formabilidad. |
| Temperamento | Generalmente O para dibujo exigente; Indique el temperamento estándar aplicable. | Un temperamento más duro puede agrietarse o arrugarse bajo una fuerte calada. |
| Espesor y tolerancia | Espesor nominal más variación permitida, ubicaciones medidas y unidad. | La variación del espesor cambia la fuerza de tracción y el espesor de la pared terminada. |
| Diámetro y rebaba | Tolerancia de diámetro, condición del borde, dirección de la rebaba y altura máxima de la rebaba | Evita atascos en el alimentador, rayaduras y aspiraciones desiguales. |
| Superficie | Acabado laminado, superficie protegida, rayones, aceite, manchas e inclusiones permitidos | Los defectos de la superficie pueden permanecer visibles después del anodizado o revestimiento. |
| Límite de oreja | Porcentaje máximo y geometría de prueba de copa acordada | Convierte una vaga afirmación de formabilidad en un criterio de aceptación auditable. |
| Trazabilidad | Identificación de bobinas, piezas fundidas, calor, lotes y empaquetaduras. | Permite la contención cuando ocurre un problema de formación. |
Un cálculo práctico de orejas es: (altura máxima de copa - altura mínima de copa) / altura media de copa × 100. El proveedor y el equipo de compras deben ponerse de acuerdo sobre el diámetro de la copa, el radio del punzón, el radio del troquel, la profundidad de embutido, el lubricante y las ubicaciones de medición. Sin un método de prueba fijo, los datos de mazorca de diferentes plantas no se pueden comparar de manera justa.
Para utensilios de cocina y componentes hilados, con frecuencia se selecciona 1050 o 1060 en temperamento O donde la alta ductilidad y conductividad térmica son prioridades. La aleación 3003 generalmente proporciona mayor resistencia que el material de la serie 1xxx, pero tiene una conductividad eléctrica y térmica más baja. Para piezas que requieren resistencia al hilado y conformado controlado, evalúe 3003 Círculos de disco de aluminio giratorios con piezas de prueba en lugar de seleccionar solo por el nombre de la aleación.
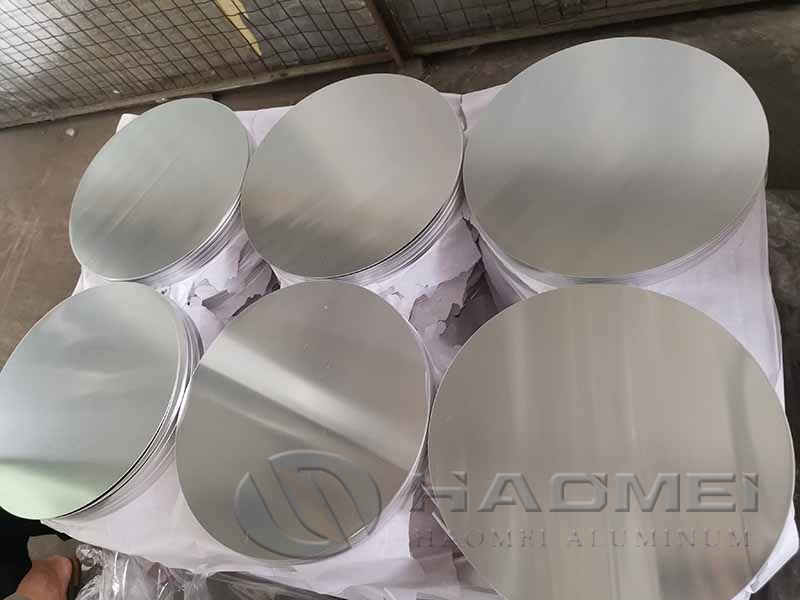
Verificar estándares, pruebas y controles de fábrica
Por lo general, un círculo en bruto se corta a partir de un producto de aluminio laminado. Para pedidos comercializados internacionalmente, identifique el estándar que rige en el contrato en lugar de confiar en la designación interna de un proveedor. Las referencias comunes incluyen ASTM B209 para placas y láminas de aluminio y aleaciones de aluminio, EN 485-2 para propiedades mecánicas, EN 485-4 para tolerancias dimensionales y de forma y EN 573-3 para designaciones de composición química. Confirmar la revisión requerida por el contrato de uso final.
El certificado de prueba de fábrica debe mostrar los resultados reales del lote, no sólo los límites nominales de la aleación. Revise estos controles:
| punto de control | Pruebas a solicitar | Enfoque de aceptación |
|---|---|---|
| composición química | Resultado del espectrómetro vinculado al molde o al calor | Coincide con la designación de aleación solicitada. |
| Propiedades de tracción | Informe de prueba utilizando un método acordado, como ASTM E8/E8M cuando corresponda | El límite elástico, la resistencia a la tracción y el alargamiento se ajustan al proceso de conformado. |
| Espesor | Registros micrométricos calibrados o medidores automáticos. | Los valores permanecen dentro de la tolerancia indicada en todo el ancho y el lote. |
| Diámetro y redondez | Registros de medición de calibradores, calibres o coordenadas | Alimentación y centrado constantes en prensas. |
| Superficie y borde | Inspección visual bajo iluminación acordada, además de inspección de rebabas | Sin laminaciones, abolladuras, marcas de rollos pesados ni bordes afilados peligrosos. |
| Formando prueba | Sorteo de copa, evaluación tipo Erichsen o prueba de herramienta de producción | Sin desgarros, orejas inaceptables ni arrugas anormales. |
Las cifras de propiedades mecánicas nunca deben copiarse de una tabla de datos generales a un certificado de aceptación. Los valores varían según la aleación, el espesor, el temple, la dirección de la prueba y el estándar aplicable. Para trabajos de embutición profunda, los resultados de las pruebas de elongación y conformado suelen ser más útiles que la fuerza sola.
Para aplicaciones en contacto con alimentos solicitar la trazabilidad documentada del material y la declaración requerida por el mercado de destino. En la Unión Europea, el Reglamento marco (CE) n.º 1935/2004 y el Reglamento (CE) n.º 2023/2006 sobre buenas prácticas de fabricación son pertinentes para los materiales y artículos en contacto con alimentos. Estas normas no hacen que cada círculo de aluminio sea automáticamente adecuado para cada utensilio terminado. También se debe evaluar el uso previsto de revestimientos, lubricantes, tintas de impresión, capas de conversión y el artículo terminado.
Comparar cotizaciones utilizando el costo de conversión en destino
Comparar cotizaciones sobre una base común. El precio del metal de aluminio normalmente se fija utilizando una referencia de bolsa, como el precio de liquidación de la Bolsa de Metales de Londres, más la prima regional, el cargo de conversión, el embalaje, el flete, el seguro, los impuestos y la exposición a la chatarra. Un cargo de conversión más bajo puede compensarse con un exceso de recorte causado por un mal oído o un espesor fuera de tolerancia.
Utilice esta lista de verificación de comparación de cotizaciones:
- Confirmar la fecha de referencia del precio del metal, la moneda, la prima y el método de fijación del precio.
- Compare el peso neto, el peso bruto, el tipo de embalaje, las dimensiones del palé y la protección contra la humedad.
- Indique si en cada lote se realizan controles de diámetro, espesor, planitud y superficie o mediante muestreo.
- Exigir muestras retenidas de la primera producción y definir cómo se segregarán los círculos no conformes.
- Ejecute una prueba de estirado del primer artículo antes de lanzar la producción repetida cuando la geometría de la pieza sea exigente.
- Defina el momento del reclamo, los requisitos de evidencia, el método de reemplazo y la responsabilidad por el recorte resultante o el tiempo de inactividad de la prensa.
El acuerdo de suministro más confiable es aquel en el que el resultado de oreja aceptado, la trazabilidad del lote de producción y los registros de inspección dimensional viajan con cada entrega.
Original source: https://www.aluminum-circle.com/es/a/aluminium-circle-factory.html