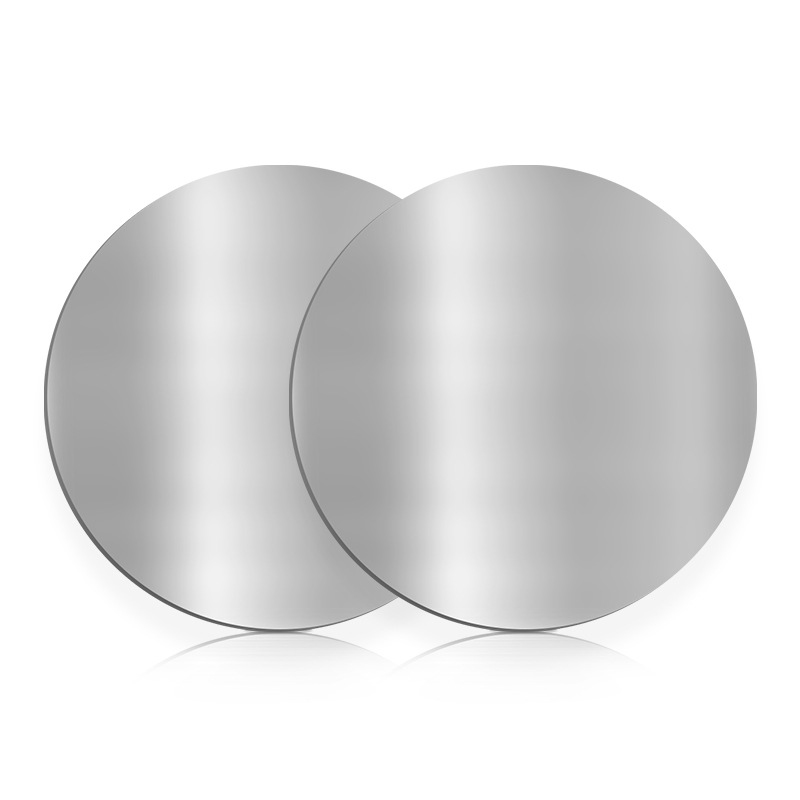


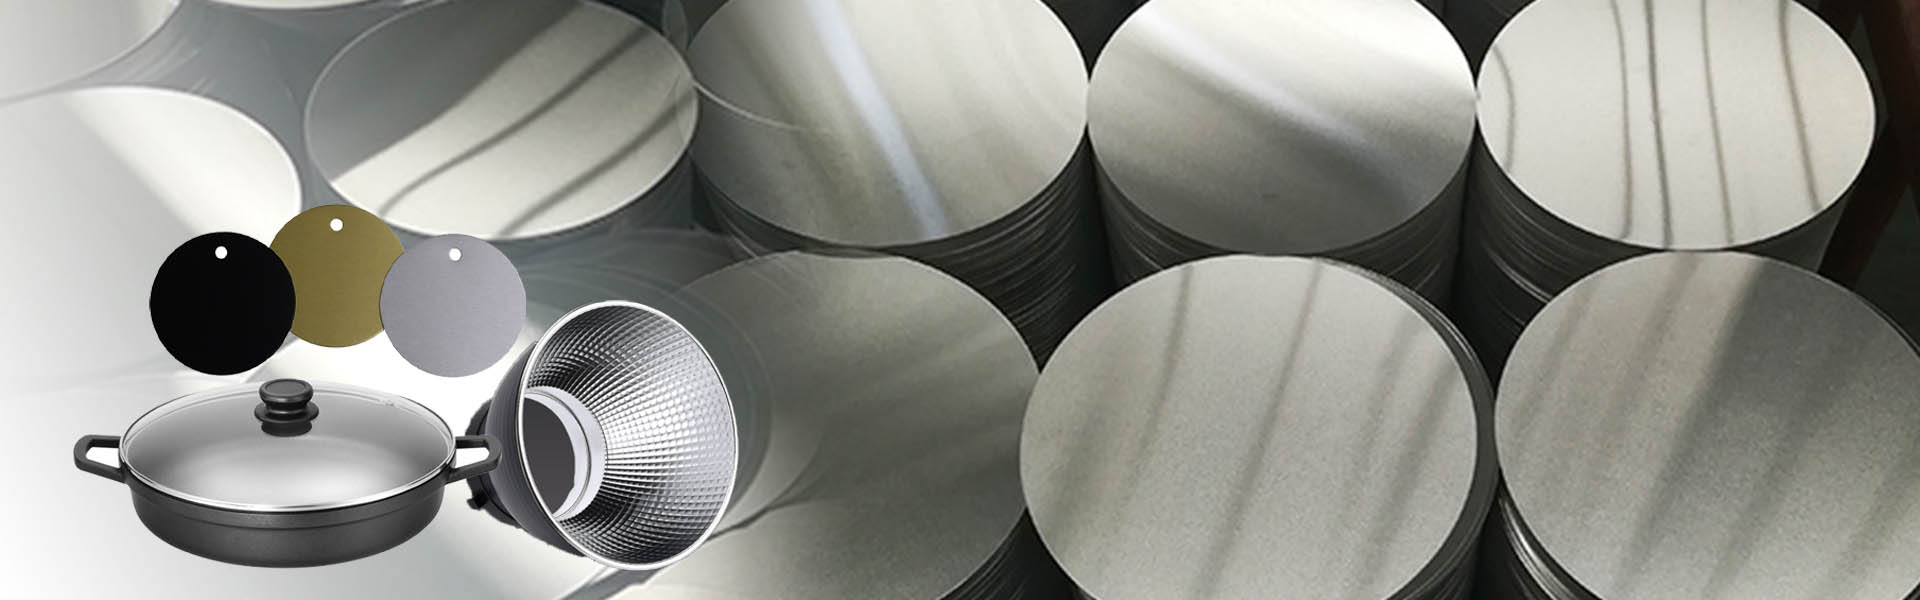
Un círculo redondo de aluminio, también llamado disco de aluminio o círculo en blanco, es un material redondo cortado con precisión que se utiliza para utensilios de cocina, reflectores de iluminación, señales de tráfico, recipientes a presión y componentes hilados. Las discusiones recientes de preguntas y respuestas en inglés comúnmente se centran en la calidad del material, el temperamento, el comportamiento de conformado, la tolerancia del espesor y la calidad de la superficie.
1. ¿Qué grado de aluminio es mejor para los círculos redondos utilizados en los utensilios de cocina?
Para utensilios de cocina embutidos, con frecuencia se seleccionan aluminio 1050, 1060 y 1070 porque tienen alta pureza de aluminio y buena ductilidad. Su estructura suave permite que el círculo se estire durante el dibujo sin dividirse en el borde. Entre estas opciones, el 1060 se usa ampliamente para ollas, sartenes y utensilios de cocina comunes porque equilibra el rendimiento del conformado, la conductividad térmica y el costo del material.
A menudo se prefiere el 3003 cuando los utensilios de cocina terminados necesitan algo más de resistencia. Contiene manganeso, que mejora la resistencia en comparación con el 1050 o el 1060. Sin embargo, el 3003 generalmente necesita un procesamiento más cuidadoso durante la embutición profunda porque es menos indulgente que los grados de aluminio puro.
| Solicitud | Aleación común | Por qué encaja |
|---|---|---|
| Ollas de cocina embutidas | 1050, 1060, 1070 | Excelente elongación y transferencia de calor. |
| Cuerpos de utensilios de cocina hilados | 3003 | Mayor resistencia y comportamiento de giro estable. |
| Reflectores de iluminación | 1050, 1060 | Potencial de superficie brillante y fácil conformado. |
| Firmar espacios en blanco | 3003, 5052 | Mejor rigidez y durabilidad en exteriores. |
Para la producción de cocinas estándar, Círculo de disco de aluminio 1060 El material es una opción práctica cuando el componente requiere una embutición profunda suave y un calentamiento uniforme.
2. ¿Qué temperamento debo elegir: O, H12, H14 o H24?
El temperamento es tan importante como la aleación. Describe la dureza y el estado de formación del círculo redondo de aluminio. El temple O está completamente recocido, lo que significa que es suave y tiene la mayor conformabilidad. Suele ser la opción preferida para ollas embutidas, cuerpos de ollas a presión y piezas con paredes altas.
Los templados H12 y H14 son condiciones endurecidas por deformación. Ofrecen más rigidez que el temple O pero menos capacidad de estiramiento. Estas condiciones pueden funcionar bien para prensados superficiales, pantallas de lámparas y productos planos o de formas suaves. H24 se utiliza comúnmente cuando se necesita una resistencia moderada después de un recocido parcial.
Una regla simple es hacer coincidir el temple con la profundidad de formado. Una pieza estampada poco profunda puede funcionar bien en H14. Un componente que debe introducirse profundamente en una forma de maceta estrecha normalmente debería comenzar con O temple. Elegir un material demasiado duro puede provocar grietas en los bordes, textura de piel de naranja o espesor desigual de las paredes.
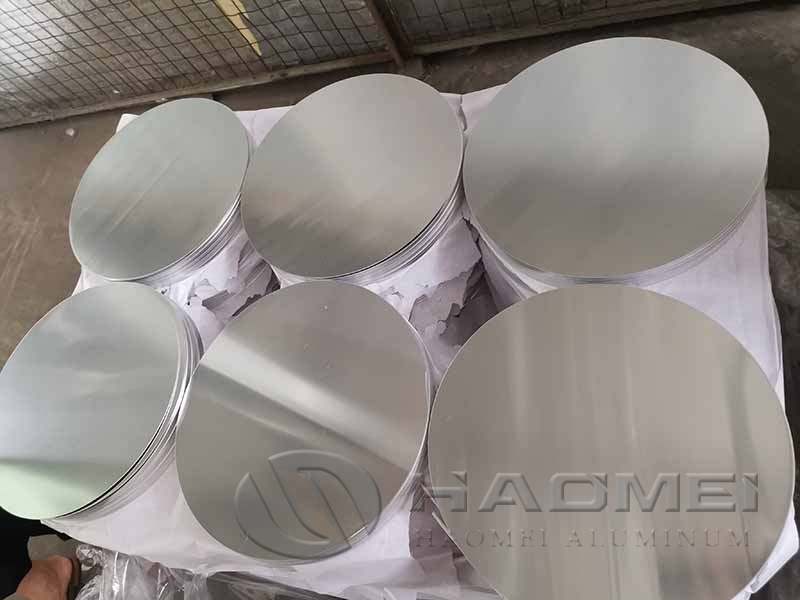
3. ¿Por qué mi círculo de aluminio se agrieta durante el embutición profunda o el giro?
El cracking es uno de los problemas de producción más discutidos. Suele comenzar en el borde o en la pared superior de la pieza formada. La causa no siempre es el círculo mismo. En muchos casos, el agrietamiento es el resultado de una combinación de un temple inadecuado, una calidad de borde áspera, una relación de trefilado excesiva, una lubricación deficiente o una holgura incorrecta de la herramienta.
Verifique los siguientes puntos antes de cambiar de material:
- Confirme si el círculo tiene temperamento O para dibujo profundo exigente.
- Inspeccione el borde en busca de rebabas, marcas de corte o microfisuras debido al corte.
- Utilice un lubricante adecuado que se mantenga constante durante todo el ciclo de formado.
- Verifique los radios del punzón y del troquel, especialmente para utensilios de cocina con formas más altas.
- Mida el espesor del círculo en varios lugares en lugar de en un solo punto.
Para operaciones de hilado, el 3003 se usa comúnmente porque mantiene bien su forma bajo conformado rotacional. un 3003 Círculos de disco de aluminio giratorios Esta opción puede ser apropiada para cubiertas de lámparas, bases de utensilios de cocina y componentes industriales moldeados que requieren mayor rigidez.
4. ¿Cómo elijo el diámetro y el grosor correctos para un círculo redondo de aluminio?
El diámetro inicial depende de la geometría del producto final y del método de formación seleccionado. Un espacio en blanco redondo para una sartén poco profunda necesita menos material adicional que un espacio en blanco para una olla alta. Los fabricantes suelen calcular el diámetro de la pieza en bruto a partir del diámetro final, la altura de la pared, el radio de las esquinas y el flujo de material esperado.
El espesor debe elegirse según los requisitos mecánicos, la distribución del calor y la profundidad de formado. Los círculos finos reducen el peso y el costo, pero pueden arrugarse o deformarse más fácilmente. Los círculos gruesos mejoran la rigidez, pero requieren una mayor capacidad de prensa y pueden ser más difíciles de dibujar.
| Tipo de producto terminado | Rango de espesor típico | Método de formación común |
|---|---|---|
| utensilio pequeño o tapa | 0,40 mm a 0,80 mm | Estampación o dibujo superficial |
| Cuerpo de sartén | 1,00 mm a 3,00 mm | Presionar o girar |
| olla de cocina | 0,80 mm a 2,50 mm | embutición profunda |
| Componente de iluminación | 0,50 mm a 1,50 mm | Girando o presionando |
La tolerancia del diámetro es importante cuando el círculo se introduce en herramientas automatizadas. Una pequeña desviación del diámetro puede provocar una formación descentrada, un recorte inconsistente o dimensiones de brida desiguales. Confirme la tolerancia aceptable con la configuración del equipo antes de que comience la producción.
5. ¿Qué calidad de superficie debo solicitar para anodizar, pintar o pulir utensilios de cocina?
Los requisitos de la superficie dependen del acabado final. Para anodizar, el círculo debe tener una superficie limpia y uniforme con mínimas marcas de rodadura, residuos de aceite, rayones e inclusiones. Los defectos menores que son apenas visibles antes del anodizado pueden volverse más evidentes después de que se desarrolla la capa de óxido.
Para productos pintados o recubiertos de color, la limpieza de la superficie afecta la adhesión del recubrimiento. Para los utensilios de cocina pulidos, el grano uniforme y la baja rugosidad de la superficie son importantes porque el pulido puede resaltar abolladuras, marcas de vibración y rayones por manipulación. El papel protector entrelazado es útil cuando los círculos se apilan para su transporte o se almacenan antes de formarlos.
Cuando solicite círculos redondos de aluminio, especifique la aleación, el temperamento, el diámetro, el espesor, la tolerancia de espesor, el acabado de la superficie, la condición del borde y el proceso de conformado previsto. Estos detalles ayudan a hacer coincidir el material con el método de producción real en lugar de seleccionar una calidad basándose únicamente en el precio.
Original source: https://www.aluminum-circle.com/es/a/aluminum-round-circle.html
Prev: 0