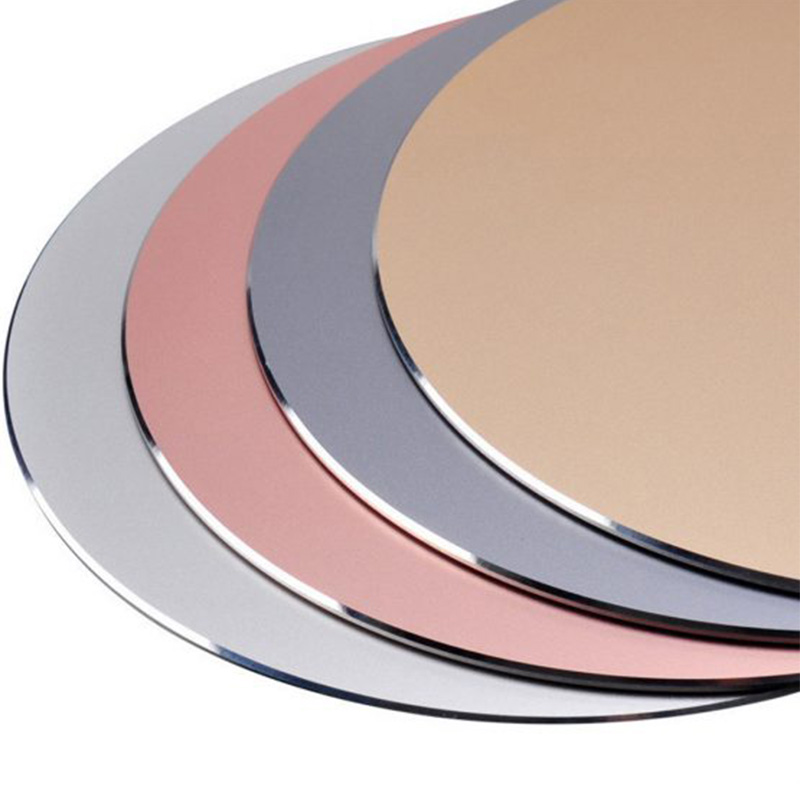


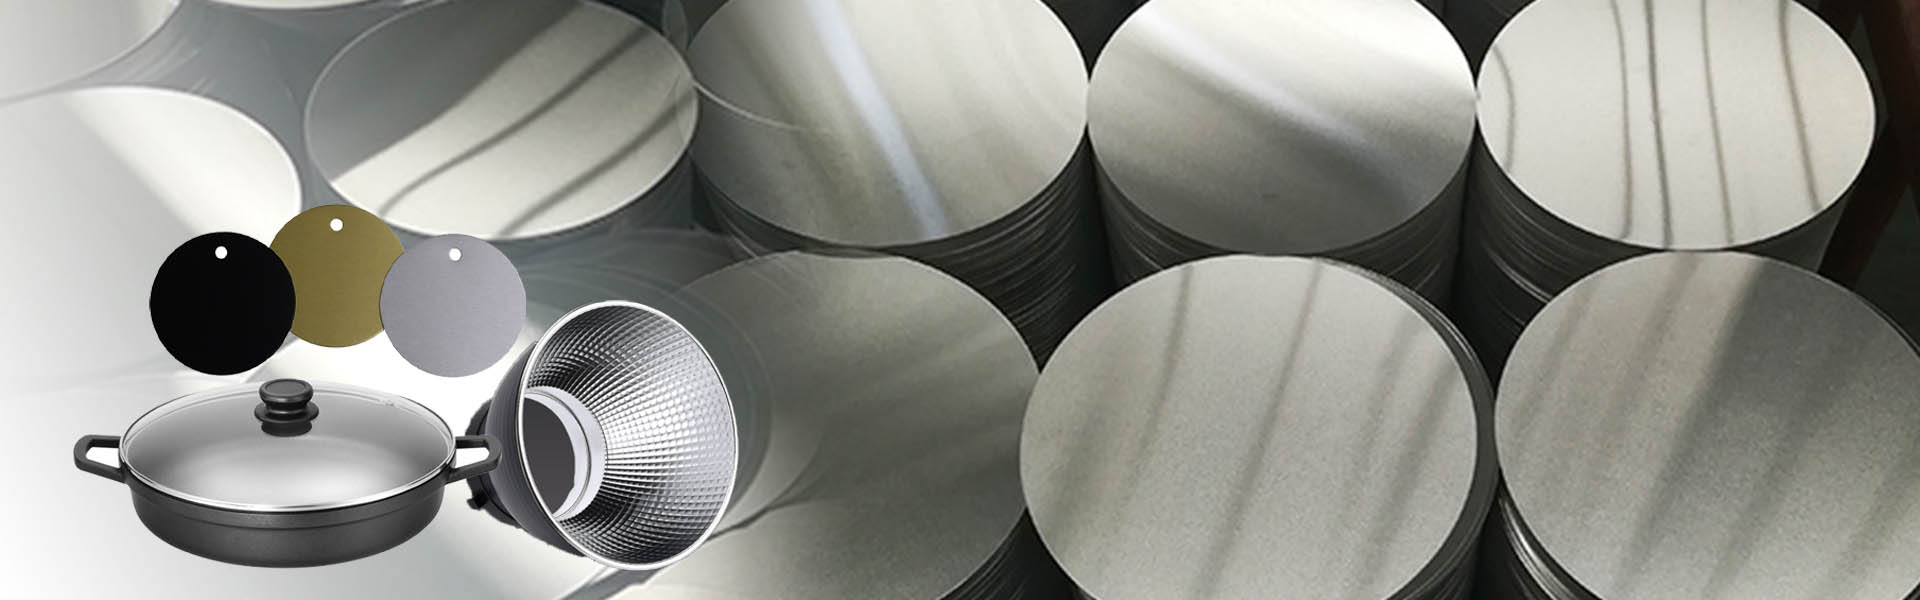
Los espacios en blanco redondos de aluminio se utilizan comúnmente para utensilios de cocina, reflectores de iluminación, señales de tráfico, componentes hilados, recipientes a presión y piezas decorativas. Para las operaciones de conformado, la cuestión más costosa a menudo no es el diámetro o el espesor nominal. Es planitud.
Un círculo que se balancea sobre una mesa, soporta tensión residual o tiene una calidad de borde desigual puede crear arrugas durante el giro, profundidad de dibujo inconsistente, marcas de herramientas y exceso de desechos. Por lo tanto, los equipos de abastecimiento deberían definir la planicidad como un requisito de aceptación en lugar de tratarla como una preferencia visual.
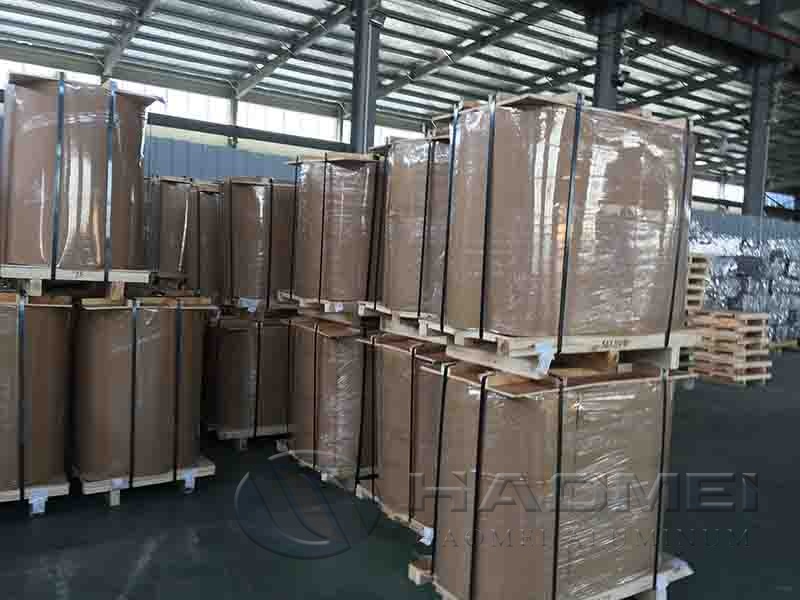
Por qué es importante la planitud en las piezas redondas de aluminio
La planitud describe qué tan cerca se ajusta un disco a un plano de referencia. Es diferente de la tolerancia de espesor. Una pieza puede cumplir con los requisitos de espesor y al mismo tiempo mostrar una distorsión en forma de plato, ondulada o localizada después del corte.
En el hilado y la embutición profunda, el contacto desigual del material cambia la forma en que la fuerza se transfiere de la herramienta a la pieza de trabajo. Un borde elevado puede entrar primero en el dado. Un centro abombado puede reducir el contacto estable con un mandril giratorio. Ambas condiciones aumentan el tiempo de preparación y aumentan la posibilidad de que se formen defectos.
La condición material es igualmente importante. Los círculos templados O recocidos generalmente se seleccionan cuando se requiere un trefilado o hilado severo porque proporcionan una mayor ductilidad que los templados endurecidos por deformación. Los templados H12 y H14 son más adecuados cuando se necesita una mayor rigidez y la profundidad de conformado es limitada.
| Preocupación | Impacto en la producción | Acción de especificación práctica. |
|---|---|---|
| Plato general o corona | Contacto inestable de las herramientas durante el giro. | Indique la desviación máxima permitida de un plano de referencia |
| Onda de borde | Arrugas, recortes desiguales, problemas de alimentación. | Requiere límites de dirección de rebaba y condición de borde |
| estrés residual | Cambio de forma después del mecanizado o conformado. | Solicite una ejecución de muestra utilizando el proceso de conformado previsto |
| Variación de espesor | Comportamiento de dibujo desigual y variación de masa. | Especifique el espesor nominal más las tolerancias superior e inferior. |
| Arañazos superficiales | Recubrimiento, anodizado o rechazo cosmético | Definir la profundidad, el ancho y la distancia de inspección permitidos del rayado |
ASTM B209/B209M cubre los requisitos de láminas y placas de aluminio y aleaciones de aluminio, incluidas las tolerancias dimensionales para los productos aplicables. Para productos planos laminados en frío suministrados en Europa, EN 485-4 aborda las tolerancias de forma y dimensiones. Un círculo de corte puede necesitar requisitos adicionales acordados porque el estándar del material de origen no define automáticamente todas las condiciones después del corte.
Para aplicaciones en contacto con alimentos, se debe evaluar la idoneidad regulatoria para el artículo terminado, el tipo de alimento previsto, la temperatura, el sistema de recubrimiento y el mercado. En la Unión Europea, el Reglamento (CE) nº 1935/2004 establece el marco general para los materiales en contacto con alimentos. No asuma que la designación de una aleación por sí sola establece el cumplimiento del producto terminado.
Cómo especificar la aleación, el temple y la calidad de corte correctos
Comience con el proceso final, no con el inventario disponible. La siguiente comparación ayuda a relacionar las aleaciones comunes con las necesidades de fabricación.
| aleación | Fortalezas típicas | Procesamiento adecuado | Notas para el abastecimiento |
|---|---|---|---|
| 1060 | Alto contenido de aluminio, buena conductividad, buena formabilidad. | Baterías de cocina, reflectores, dibujo general. | Verificar el estado de ánimo y la apariencia de la superficie para uso decorativo. |
| 3003 | Mejor resistencia que la serie 1xxx, buena trabajabilidad. | Hilatura, utensilios de cocina, piezas formadas. | A menudo se selecciona donde se necesita mayor resistencia después del conformado. |
| 5052 | Mayor resistencia y resistencia a la corrosión. | Piezas relacionadas con el sector marítimo, tanques y componentes moldeados duraderos. | Confirme el radio de curvatura y la severidad del conformado antes de seleccionar templados más duros. |
Para aplicaciones de reflectores y utensilios de cocina de bajo costo, Círculo de disco de aluminio 1060 El material puede ser apropiado cuando se requiere buena conductividad y conformabilidad. Para operaciones de hilatura más profundas, evalúe 3003 Círculos de disco de aluminio giratorios contra la geometría real de la herramienta y el objetivo de adelgazamiento de la pared.
Utilice esta lista de verificación de especificaciones en un documento de compra:
Identifique la aleación según un sistema de designación reconocido, como AA 1060, 3003 o 5052.
Estado de ánimo, incluidos O, H12, H14 u otra condición acordada.
Enumere el diámetro, el espesor nominal y el rango de tolerancia en milímetros o pulgadas.
Defina el método de medición de planitud, la superficie de referencia, los puntos de medición y la desviación máxima permitida.
Especifique la condición de supresión: altura de la rebaba, lado de la rebaba, fisura del borde y limpieza del borde.
Indique los requisitos de la superficie, incluido el nivel de aceite, rayones, abolladuras, manchas de óxido o película protectora.
Solicite documentos de trazabilidad que muestren aleación, temperamento, dimensiones e identificación de producción.
Exija la aprobación de una muestra antes de la producción regular cuando el hilado, el anodizado o la embutición profunda sean fundamentales.
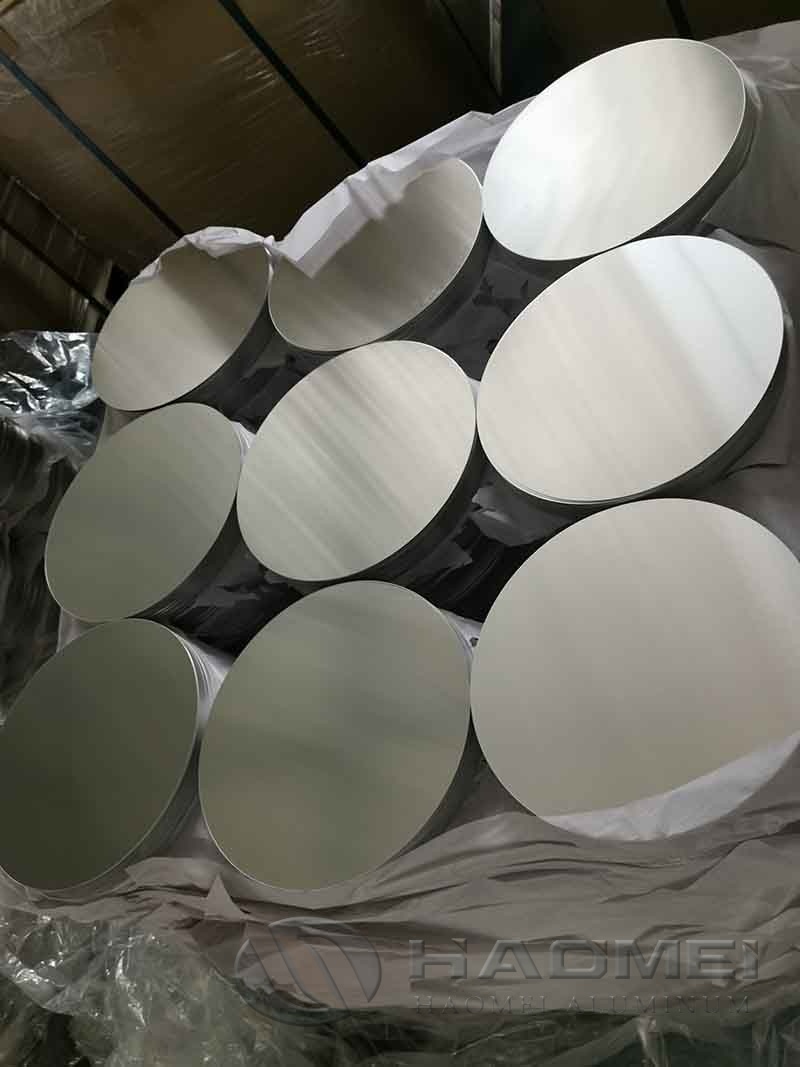
La demanda actual de utensilios de cocina más ligeros y productos metálicos reciclables ha aumentado la atención a la eficiencia de los materiales. Un mejor anidamiento de los círculos del material base reduce la pérdida de recortes, mientras que la geometría estable del espacio en blanco puede reducir los rechazos en el conformado posterior. Estas ganancias dependen de un proceso de corte controlado en lugar de simplemente seleccionar el precio de material más bajo.
Recibir una inspección que detecta riesgos de formación tempranamente
La inspección debe utilizar un plan de muestreo documentado. ISO 2859-1 y ANSI/ASQ Z1.4 proporcionan marcos de muestreo de atributos reconocidos. Ambas partes deben acordar el nivel de inspección apropiado y el límite de calidad de aceptación; No son valores universales.
Para comprobar la planitud, coloque el círculo sobre una placa de referencia limpia y certificada o sobre una mesa de inspección suficientemente plana. Primero verifique el balanceo, luego mida el espacio más grande con galgas de espesores o un indicador de cuadrante. Registre el método de prueba en el informe de inspección porque los valores de diferentes métodos no son directamente comparables.
Mida el diámetro en al menos dos direcciones perpendiculares. Mida el espesor en el centro y cerca del borde, evitando la zona de rebabas. Inspeccione ambas caras bajo una iluminación constante en busca de marcas de rodillos, rayones, abolladuras, contaminación y oxidación. Si la pieza va a ser anodizada, conserve muestras de apariencia aprobadas porque las diferencias menores en la superficie pueden volverse más visibles después del acabado.
| recibir cheque | Herramienta o método | Registro de aceptación |
|---|---|---|
| Diámetro y redondez | Calibre, micrómetro o sistema de medición óptico | Mediciones en múltiples orientaciones. |
| Espesor | micrómetro calibrado | Lecturas de centro y borde |
| planitud | Placa de referencia, galga de espesores, indicador de cuadrante | Desviación máxima y método utilizado. |
| Condición del borde | Inspección visual magnificada | Lado de rebabas, grietas, bordes afilados |
| Identidad material | Informe de prueba del molino y revisión de marcado. | Referencia de aleación, temple, calor o producción. |
| Confirmación de formación | Prueba de sorteo o giro | Fotos, configuraciones de proceso, notas de defectos. |
Un estándar de lanzamiento práctico es aprobar la primera muestra de producción solo después de que pase tanto la inspección dimensional como la prueba de conformado prevista. Este enfoque detecta fallas relacionadas con la planitud antes de que los círculos entren en procesamiento de gran volumen.
Original source: https://www.aluminum-circle.com/es/a/aluminum-round-blanks.html
Prev: Círculos de aluminio de diámetro personalizado para la producción de utensilios de cocina